
Los tubos de acero sin costura pulidos se fabrican a partir de tubos madre sin costura estirados en frío y se pulen con precisión en el diámetro interior hasta obtener un acabado tipo espejo. Con tolerancias estrechas del DI (H8/H9), baja rugosidad del interior (Ra 0,2–0,4 µm) y un patrón cruzado uniforme para la retención de aceite, nuestros tubos pulidos están listos para el montaje directo de cilindros hidráulicos — sin necesidad de mecanizado adicional.
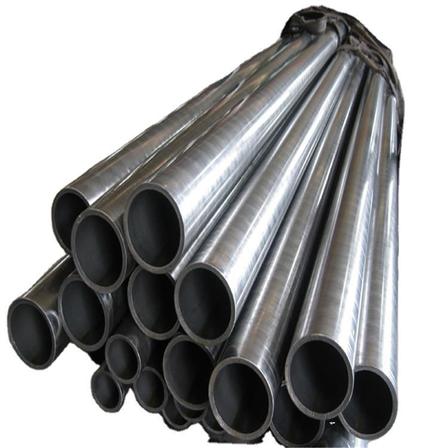
Destacados del producto
Construcción sin costura — fabricado a partir de tubo de acero sin costura, sin soldadura, resistencia uniforme para servicio de alta presión
Interior pulido con precisión — tolerancia del DI hasta H8/H9 (ISO 286), rugosidad superficial Ra 0,2–0,4 µm
Patrón de pulido cruzado — retiene la película de aceite lubricante, reduce el desgaste de los sellos y prolonga la vida del cilindro
Amplio rango de tamaños — DI 30–500 mm, DE 40–550 mm, espesor de pared 2,5–40 mm
Trazabilidad total del material — certificado de prueba de fábrica EN 10204 3.1, 100% probado por corrientes parásitas
Listo para ensamblar — cortado a medida, extremos biselados, protegido contra óxido y con tapas
Especificaciones técnicas
| Ítem | Parámetro |
|---|---|
| Tipo de producto | Tubo sin costura estirado en frío, DI pulido |
| Diámetro exterior (DE) | 40 – 550 mm |
| Diámetro interior (DI) | 30 – 500 mm |
| Espesor de pared | 2,5 – 40 mm |
| Tolerancia del DI | H8 / H9 (ISO 286); H7 bajo petición |
| Tolerancia del DE | h9 / h10 |
| Rugosidad superficial del DI | Ra 0,2 – 0,4 µm |
| Rectitud | ≤ 0,5 mm/m (más estricta bajo petición) |
| Longitud | 2 – 12 m; corte a medida disponible desde 500 mm |
| Normas | EN 10305-1 / DIN 2391, ASTM A519, GB/T 3639 |
| Acabado de extremos | Biselado en ambos extremos, tapas de plástico |
| Certificados | EN 10204 3.1 MTC, informe de prueba de corrientes parásitas |
Referencia de tolerancia del DI (ISO 286)
| DI nominal (mm) | H8 (mm) | H9 (mm) |
|---|---|---|
| > 30 – 50 | +0,039 / 0 | +0,062 / 0 |
| > 50 – 80 | +0,046 / 0 | +0,074 / 0 |
| > 80 – 120 | +0,054 / 0 | +0,087 / 0 |
| > 120 – 180 | +0,063 / 0 | +0,100 / 0 |
| > 180 – 250 | +0,072 / 0 | +0,115 / 0 |
| > 250 – 315 | +0,081 / 0 | +0,130 / 0 |
Tamaños populares (mm)
| DI | DE | Pared | DI | DE | Pared |
|---|---|---|---|---|---|
| 40 | 50 | 5 | 100 | 115 | 7,5 |
| 50 | 60 | 5 | 125 | 145 | 10 |
| 63 | 75 | 6 | 140 | 160 | 10 |
| 80 | 95 | 7,5 | 160 | 180 | 10 |
| 90 | 105 | 7,5 | 180 | 200 | 10 |
Combinaciones personalizadas de DI/DE y tamaños no estándar disponibles bajo petición.
Grados de material
| Norma | Grado | Equivalente | Aplicación principal |
|---|---|---|---|
| EN 10305-1 / DIN 2391 | E235 (ST37) | AISI 1020 / 20# | Uso general, baja presión |
| EN 10305-1 / DIN 2391 | E355 (ST52.3) | 16Mn | Cilindros hidráulicos estándar |
| GB/T 3639 | 45# | AISI 1045 / C45 | Cilindros de presión media-alta |
| GB/T 3077 | 27SiMn | — | Cilindros de alta presión y servicio pesado |
| ASTM A519 | 4140 | 42CrMo | Aplicaciones de alta resistencia y exigentes |
Composición química (típica, %)
| Grado | C | Si | Mn | P ≤ | S ≤ | Cr | Mo |
|---|---|---|---|---|---|---|---|
| E355 (ST52.3) | ≤ 0,22 | ≤ 0,55 | ≤ 1,60 | 0,035 | 0,035 | — | — |
| 45# | 0,42–0,50 | 0,17–0,37 | 0,50–0,80 | 0,035 | 0,035 | — | — |
| 27SiMn | 0,24–0,32 | 1,10–1,40 | 1,10–1,40 | 0,035 | 0,035 | — | — |
| 4140 | 0,38–0,43 | 0,15–0,35 | 0,75–1,00 | 0,040 | 0,040 | 0,80–1,10 | 0,15–0,25 |
Propiedades mecánicas (típicas)
| Grado | Límite elástico (MPa) | Resistencia a la tracción (MPa) | Elongación (%) |
|---|---|---|---|
| E355 (+N) | ≥ 355 | 470 – 630 | ≥ 22 |
| 45# (N) | ≥ 355 | ≥ 600 | ≥ 16 |
| 27SiMn (Q&T) | ≥ 835 | ≥ 980 | ≥ 12 |
| 4140 (Q&T) | ≥ 655 | ≥ 930 | ≥ 12 |
Los valores exactos dependen de la condición de entrega (+AR / +N / +C / +Q&T) y se indican en el certificado de prueba de fábrica de cada lote.
Proceso de fabricación
Selección del tubo madre — tubo sin costura laminado en caliente o estirado en frío, inspección de entrada
Estirado en frío — control preciso del DE y del espesor de pared
Recocido de alivio de tensiones — estabiliza las dimensiones y elimina tensiones residuales
Enderezado y corte — a la longitud requerida
Pulido de precisión — el cabezal de pulido de múltiples piedras produce el acabado cruzado especificado y la tolerancia del DI
Limpieza y secado — el interior se enjuaga, se seca y se inspecciona
Inspección final — dimensiones, rugosidad, rectitud, prueba de corrientes parásitas
Engrasado y tapado — se aplica aceite antioxidante, se tapan los extremos y se empaqueta
El bruñido con cuchilla y rodillos (SRB) está disponible como proceso alternativo más rápido para pedidos de gran volumen.
Aplicaciones
Barriles de cilindros hidráulicos para excavadoras, cargadoras, grúas, volquetes
Cilindros telescópicos para volquetes y remolques
Maquinaria agrícola y forestal
Equipos de minería y tunelización
Hidráulica industrial: prensas, máquinas de moldeo por inyección, máquinas herramienta
Manejo de materiales: montacargas, plataformas de trabajo aéreo
Cilindros neumáticos y tubería de precisión en general
Aseguramiento de calidad
100% prueba de corrientes parásitas (EN 10305-1 / DIN 2391-2)
Prueba de presión hidrostática y prueba UT bajo petición
Inspección completa de dimensiones y rugosidad superficial con instrumentos calibrados
Sistema de gestión de calidad certificado ISO 9001
Trazabilidad del lote desde el tubo madre hasta el producto terminado
Empaque y entrega
Interior recubierto con aceite antioxidante, ambos extremos sellados con tapas de plástico
Cada tubo envuelto en película de PE; los paquetes se embalan en jaulas de acero o en pallets de acero
Cajas de madera para piezas cortadas a medida
Empaque de exportación apto para mar; se proporciona el plan de carga del contenedor