
Tubo Pulido ST52
El tubo rectificado ST52 es un tubo de acero sin costura, estirado en frío y de precisión, cuyo diámetro interior ha sido mecanizado mediante rectificado (honing) para lograr tolerancias dimensionales ajustadas y una superficie excepcionalmente lisa y de baja fricción. La designación ST52 se refiere a un acero al manganeso de bajo carbono con un límite elástico mínimo de 355 MPa (520 MPa en algunas condiciones de acabado en frío), y es el grado de material más especificado para cilindros hidráulicos según la norma heredada DIN 2391 y su equivalente europeo actual, EN 10305-2 (grado E355 / 1.0580).
El diámetro interior rectificado permite que el tubo sirva directamente como cuerpo de cilindro en sistemas hidráulicos y neumáticos, eliminando la necesidad de mecanizados secundarios de mandrinado o escariado antes del montaje. El resultado es un componente listo para mecanizar con una textura superficial uniforme y en forma de cruz que favorece la retención de aceite, un sellado estable del pistón y una transmisión de presión constante durante largos intervalos de servicio.
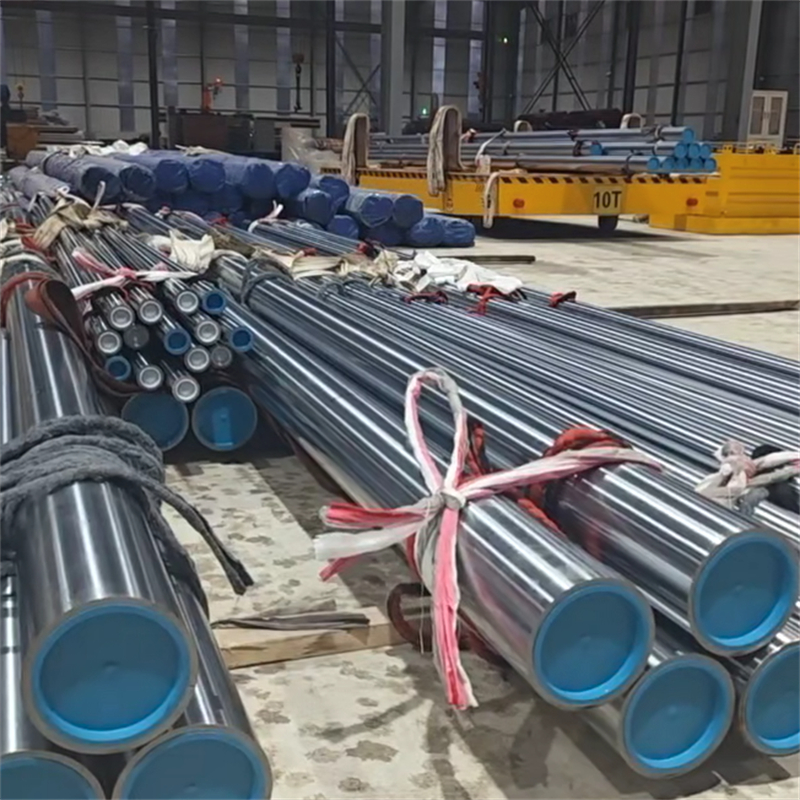
Material y normas
| Artículo | Especificación |
|---|---|
| Grado de material | ST52 / ST52.3 / E355 / 1.0580 |
| Norma | DIN 2391, EN 10305-2, EN 10305-1 |
| Condición de suministro | BK+S (estirado en frío, aliviado de tensiones), +N (normalizado) |
| Proceso de fabricación | Sin costura estirado en frío → alivio de tensiones → rectificado / SRB |
ST52 es la designación alemana; E355 es la designación EN para la misma familia de acero al manganeso de bajo carbono. Ambos son intercambiables para la mayoría de las aplicaciones de cilindros hidráulicos, y se pueden emitir certificados de material según EN 10204 3.1 bajo petición.
Composición química (típica, % en peso)
| Elemento | C | Mn | Si | P (máx.) | S (máx.) |
|---|---|---|---|---|---|
| ST52 / E355 | ≤ 0,22 | ≤ 1,60 | ≤ 0,55 | 0,025 | 0,025 |
El bajo carbono y el rango controlado de manganeso otorgan al ST52 una combinación equilibrada de resistencia, soldabilidad y mecanizabilidad, mientras que los niveles restringidos de fósforo y azufre favorecen una respuesta consistente al rectificado y una integridad superficial adecuada.
Propiedades mecánicas
| Propiedad | Valor típico |
|---|---|
| Límite elástico (Rₑ, mín.) | 355 MPa (grado base); 470–520 MPa alcanzable en condición estirado en frío + aliviado de tensiones |
| Resistencia a tracción (Rₘ) | 490–640 MPa |
| Alargamiento (A, mín.) | ≥ 15–22% según condición y dirección |
| Dureza | Aprox. 180–220 HB (varía con el espesor de pared y la condición de suministro) |
El estirado en frío y el alivio de tensiones elevan el límite elástico muy por encima del nivel base de 355 MPa, razón por la cual el tubo rectificado ST52 se utiliza habitualmente en cilindros que operan a altas presiones de trabajo.
Especificaciones dimensionales y de superficie clave
| Parámetro | Rango estándar | Capacidad de precisión |
|---|---|---|
| Diámetro interior (ID) | 40 – 500 mm | hasta 1.000 mm bajo pedido |
| Diámetro exterior (OD) | 50 – 600 mm | — |
| Espesor de pared | 3 – 50 mm | hasta 80 mm especial |
| Tolerancia del ID | H8 / H9 | H7 disponible |
| Rugosidad superficial del ID (Ra) | Ra ≤ 0,4 – 0,8 µm (rectificado) | Ra ≤ 0,2 – 0,4 µm (SRB / rectificado de precisión) |
| Rectitud | ≤ 1 mm/m | ≤ 0,3 mm/m disponible |
| Longitud estándar | 3 – 9 m | hasta 12–13 m bajo pedido |
| Extremos del tubo | Corte cuadrado, sin rebabas, tapones de plástico | Biselado / roscado bajo pedido |
H8 es la tolerancia predeterminada del diámetro interior para cuerpos de cilindro según ISO 286-2; H7 y H9 están disponibles cuando el diseño del cilindro requiere un ajuste más cerrado o más abierto. El patrón de rectificado en cruz se conserva deliberadamente en lugar de pulirse por completo, porque las finas ranuras ayudan a mantener una película de aceite entre el sello del pistón y la pared del diámetro interior.
Ventajas principales
Diámetro interior listo para montaje. El rectificado lleva el ID directamente a la tolerancia H8/H9 y a Ra 0,4 µm o mejor, de modo que el tubo puede pasar directamente al montaje del cilindro sin una operación separada de mandrinado.
Integridad sin costura. Producido a partir de una palanquilla sólida y estirado en frío sin costura de soldadura, el tubo ofrece una resistencia circunferencial uniforme y evita discontinuidades en la línea de soldadura que pueden actuar como vías de fuga o puntos de iniciación de fatiga en cilindros sometidos a ciclos de presión.
Baja fricción y sellado estable. La topografía superficial controlada reduce la fricción y el desgaste del sello del pistón, ayudando a mantener una respuesta repetible del cilindro y extendiendo la vida útil del sello en aplicaciones de ciclos altos.
Consistencia del material. El ST52/E355 es un acero al manganeso de bajo carbono bien caracterizado, con una respuesta predecible al rectificado, la soldadura y el mecanizado, lo que lo convierte en una opción de bajo riesgo tanto para producción OEM como para reemplazo de cuerpos de cilindro en MRO.
Dimensiones flexibles y condición de suministro. ID desde 40 mm hasta 500 mm como estándar, longitudes hasta 12–13 m, con condiciones de suministro BK+S o +N y corte personalizado según plano.
Aplicaciones típicas
El tubo rectificado ST52 se especifica principalmente donde se requiere un diámetro interior liso y dimensionalmente estable para un sello deslizante o pistón:
Cuerpos de cilindros hidráulicos — maquinaria de construcción (excavadoras, cargadoras, grúas, bulldozers), prensas hidráulicas, máquinas de moldeo por inyección
Cilindros neumáticos — automatización general y manipulación de materiales
Cilindros telescópicos y servo cilindros — donde la redondez y la rectitud del diámetro interior afectan directamente la guía del vástago y el rendimiento del sello
Equipos agrícolas — circuitos de implementos de tractor, cosechadoras, pulverizadoras
Manipulación de materiales — cilindros de mástil y de inclinación de montacargas, plataformas de trabajo aéreo
Ingeniería general — casquillos, tubos guía y componentes de transferencia de fluidos que requieren un diámetro interior de precisión
Fabricación y control de calidad
La ruta de producción se controla en cada paso, desde la bobina/palanquilla sólida hasta el tubo rectificado final:
Estirado en frío — tubo sin costura reducido a un OD e ID casi finales.
Alivio de tensiones — condición BK+S aplicada para estabilizar dimensiones y aliviar tensiones de estirado.
Rectificado — piedras abrasivas eliminan una capa controlada del ID, corrigiendo redondez, rectitud y tamaño, mientras generan el acabado en cruz.
Inspección — ID/OD medidos con calibres de diámetro interior y micrómetros; rugosidad superficial verificada con perfilómetro; rectitud comprobada en mesas de superficie o equipos láser.
Protección — aceite antioxidante aplicado interna y externamente, extremos tapados, empaquetado con flejes de acero.
Los informes de inspección típicos cubren composición química, propiedades de tracción, tolerancia del ID, espesor de pared, rectitud y rugosidad superficial. Se puede organizar inspección de terceros (SGS, BV o equivalente).
Embalaje y entrega
Embalaje: aceite antioxidante en ID y OD, tapones de plástico en ambos extremos, paquetes con flejes de acero, envoltura trenzada o cajas de madera para exportación.
Tolerancia de longitud: +2 mm para longitudes ≤ 500 mm; +3 mm para 500–2.000 mm; +5 mm para 2.000–5.000 mm; +10 mm para > 5.000 mm.
Plazo de entrega: normalmente 20–30 días después de la confirmación del pedido, según tamaño y cantidad.
FAQ
P: ¿Es ST52 lo mismo que E355?
Sí, para fines de tubo rectificado de cilindro, ST52 (DIN 2391) y E355 (EN 10305-2) se tratan como grados equivalentes. Los requisitos de composición química y propiedades mecánicas se superponen, y el material puede certificarse con cualquiera de las dos designaciones.
P: ¿Cuál es la diferencia entre el tubo rectificado y el tubo SRB?
El rectificado utiliza piedras abrasivas para corregir la geometría y generar el acabado en cruz. El SRB (mandrinado y bruñido con rodillos) es una alternativa de una sola pasada que puede lograr una rugosidad menor (Ra ≤ 0,2–0,4 µm) a velocidades de producción más altas e introduce una capa superficial deformada en frío. Ambos están disponibles según el tamaño del diámetro interior, la cantidad y el requisito de superficie.
P: ¿Pueden suministrar tolerancia H7?
Sí. H8 es estándar para cuerpos de cilindro, pero H7 se puede producir bajo pedido para aplicaciones que requieran un ajuste más cerrado del diámetro interior.
P: ¿Cuál es la longitud máxima?
El suministro estándar es de 3–9 m. Longitudes de hasta 12–13 m están disponibles para pedidos de gran diámetro o proyectos especiales.
P: ¿Proporcionan certificados de material?
Sí. Se dispone de certificados de fábrica EN 10204 3.1, y se puede organizar inspección de terceros antes del envío.