
Хонингованная труба ST52
ST52 хонингованная труба представляет собой холоднотянутую бесшовную прецизионную стальную трубу, внутреннее отверстие которой подвергнуто финишной обработке хонингованием для достижения жестких допусков по размерам и исключительно гладкой поверхности с низким коэффициентом трения. Обозначение ST52 относится к низкоуглеродистой марганцовистой стали с минимальным пределом текучести 355 МПа (520 МПа в некоторых состояниях после холодной обработки), и это марка материала, наиболее часто указываемая для гидроцилиндров в соответствии с устаревшим стандартом DIN 2391 и его действующим европейским эквивалентом EN 10305-2 (марка E355 / 1.0580).
Хонингованное отверстие позволяет использовать трубу непосредственно в качестве гильзы цилиндра в гидравлических и пневматических системах, исключая необходимость вторичного растачивания или развертывания перед сборкой. Результатом является готовый к механической обработке компонент с равномерной перекрестно-штриховой текстурой поверхности, которая способствует удержанию масла, стабильному уплотнению поршня и постоянной передаче давления в течение длительных интервалов эксплуатации.
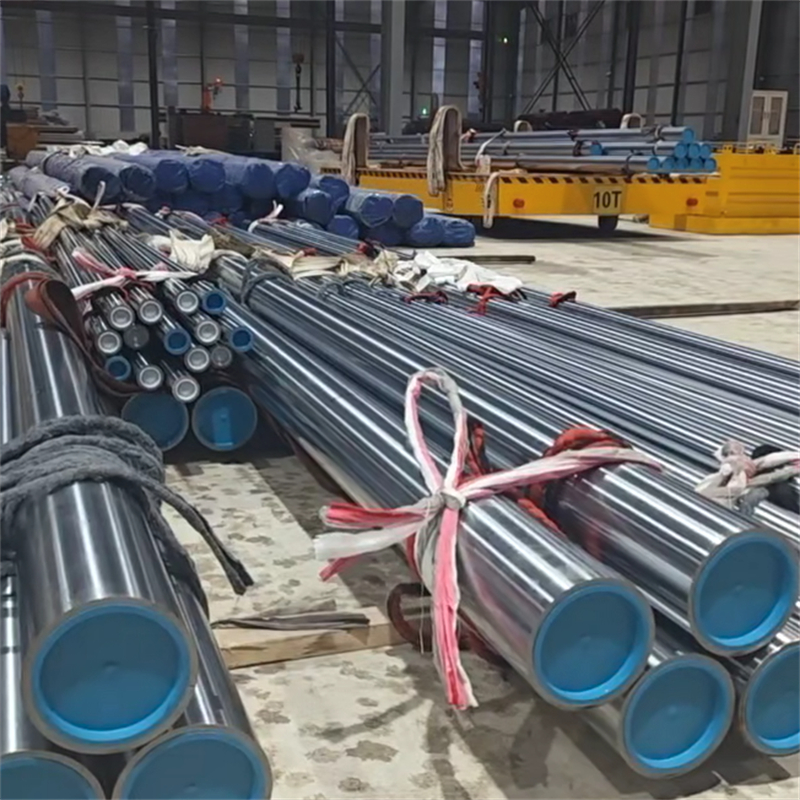
Материал и стандарты
| Позиция | Спецификация |
|---|---|
| Марка материала | ST52 / ST52.3 / E355 / 1.0580 |
| Стандарт | DIN 2391, EN 10305-2, EN 10305-1 |
| Условие поставки | BK+S (холоднотянутая, с снятием напряжений), +N (нормализованная) |
| Маршрут производства | Холоднотянутая бесшовная → снятие напряжений → хонингование / SRB |
ST52 — это немецкое обозначение; E355 — это обозначение EN для того же семейства низкоуглеродистых марганцовистых сталей. Оба взаимозаменяемы для большинства применений в гидроцилиндрах, и сертификаты на материал могут быть выданы в соответствии с EN 10204 3.1 по запросу.
Химический состав (типичный, мас. %)
| Элемент | C | Mn | Si | P (макс.) | S (макс.) |
|---|---|---|---|---|---|
| ST52 / E355 | ≤ 0.22 | ≤ 1.60 | ≤ 0.55 | 0.025 | 0.025 |
Низкое содержание углерода и контролируемый диапазон марганца обеспечивают ST52 сбалансированное сочетание прочности, свариваемости и обрабатываемости резанием, а ограниченные уровни фосфора и серы поддерживают стабильную реакцию на хонингование и целостность поверхности.
Механические свойства
| Свойство | Типичное значение |
|---|---|
| Предел текучести (Rₑ, мин.) | 355 МПа (базовая марка); 470–520 МПа достижимо в холоднотянутом состоянии со снятием напряжений |
| Предел прочности при растяжении (Rₘ) | 490–640 МПа |
| Относительное удлинение (A, мин.) | ≥ 15–22% в зависимости от состояния и направления |
| Твердость | Прибл. 180–220 HB (изменяется в зависимости от толщины стенки и условия поставки) |
Холодное волочение и снятие напряжений повышают предел текучести значительно выше базового уровня 355 МПа, поэтому хонингованная труба ST52 обычно используется в цилиндрах, работающих при высоких рабочих давлениях.
Ключевые размерные и поверхностные характеристики
| Параметр | Стандартный диапазон | Возможности по точности |
|---|---|---|
| Внутренний диаметр (ID) | 40 – 500 мм | до 1,000 мм по запросу |
| Наружный диаметр (OD) | 50 – 600 мм | — |
| Толщина стенки | 3 – 50 мм | до 80 мм по спецзаказу |
| Допуск на ID | H8 / H9 | H7 доступен |
| Шероховатость поверхности ID (Ra) | Ra ≤ 0.4 – 0.8 мкм (хонингованная) | Ra ≤ 0.2 – 0.4 мкм (SRB / прецизионное хонингование) |
| Прямолинейность | ≤ 1 мм/м | ≤ 0.3 мм/м доступно |
| Стандартная длина | 3 – 9 м | до 12–13 м по запросу |
| Концы труб | Прямой рез, без заусенцев, пластиковые заглушки | С фаской / резьбой по запросу |
H8 является допуском по умолчанию для гильз цилиндров в соответствии с ISO 286-2; H7 и H9 доступны, если конструкция цилиндра требует более плотной или более свободной посадки. Перекрестно-штриховой рисунок хонингования намеренно сохраняется, а не полностью полируется, поскольку мелкие канавки помогают поддерживать масляную пленку между уплотнением поршня и стенкой отверстия.
Основные преимущества
Готовое к сборке отверстие. Хонингование доводит ID непосредственно до допуска H8/H9 и Ra 0.4 мкм или лучше, поэтому труба может поступать прямо на сборку цилиндра без отдельной операции растачивания.
Целостность бесшовной конструкции. Изготовленная из цельной заготовки и холоднотянутая без сварного шва, труба обеспечивает равномерную прочность по окружности и исключает разрывы по линии сварного шва, которые могут служить путями утечки или местами зарождения усталостных трещин в цилиндрах, подвергающихся циклическому давлению.
Низкое трение, стабильное уплотнение. Контролируемая топография поверхности снижает трение и износ уплотнений поршня, способствуя поддержанию воспроизводимой реакции цилиндра и продлевая срок службы уплотнений в приложениях с высоким циклом работы.
Постоянство материала. ST52/E355 — это хорошо изученная низкоуглеродистая марганцовистая сталь с предсказуемой реакцией на хонингование, сварку и механическую обработку, что делает ее малорисковым выбором как для серийного производства OEM, так и для замены гильз при техническом обслуживании и ремонте (MRO).
Гибкие размеры и условия поставки. ID от 40 мм до 500 мм в качестве стандарта, длины до 12–13 м, с условиями поставки BK+S или +N и резкой по чертежам заказчика.
Типичные области применения
Хонингованная труба ST52 указывается в основном там, где требуется гладкое, размеростабильное отверстие для скользящего уплотнения или поршня:
Гильзы гидроцилиндров — строительная техника (экскаваторы, погрузчики, краны, бульдозеры), гидравлические прессы, термопластавтоматы
Пневматические цилиндры — общая автоматизация и обработка материалов
Телескопические и сервоцилиндры — где округлость и прямолинейность отверстия напрямую влияют на направление штока и характеристики уплотнения
Сельскохозяйственное оборудование — гидросистемы навесного оборудования тракторов, комбайны, опрыскиватели
Обработка материалов — цилиндры подъема и наклона вилочных погрузчиков, подъемные рабочие платформы
Общее машиностроение — втулки, направляющие трубы и компоненты для передачи жидкости, требующие прецизионного отверстия
Производство и контроль качества
Производственный маршрут контролируется на каждом этапе от полосы/цельной заготовки до готовой хонингованной трубы:
Холодное волочение — бесшовная труба, доведенная до почти конечных OD и ID.
Снятие напряжений — применяется условие BK+S для стабилизации размеров и снятия напряжений после волочения.
Хонингование — абразивные бруски удаляют контролируемый слой с ID, исправляя округлость, прямолинейность и размер, создавая при этом перекрестно-штриховую отделку.
Контроль — ID/OD измеряются калибрами-нутромерами и микрометрами; шероховатость поверхности проверяется профилометром; прямолинейность проверяется на поверочных плитах или лазерным оборудованием.
Защита — антикоррозионное масло наносится внутри и снаружи, концы закрываются заглушками, упаковываются в связки со стальными лентами.
Типичные протоколы испытаний охватывают химический состав, свойства при растяжении, допуск на ID, толщину стенки, прямолинейность и шероховатость поверхности. Может быть организована инспекция третьей стороной (SGS, BV или эквивалент).
Упаковка и доставка
Упаковка: антикоррозионное масло на ID и OD, пластиковые заглушки на обоих концах, связки со стальной лентой, плетеный упаковочный материал или деревянные ящики для экспорта.
Допуск по длине: +2 мм для длин ≤ 500 мм; +3 мм для 500–2,000 мм; +5 мм для 2,000–5,000 мм; +10 мм для > 5,000 мм.
Срок поставки: обычно 20–30 дней после подтверждения заказа, в зависимости от размера и количества.
Часто задаваемые вопросы
Вопрос: ST52 — это то же самое, что E355?
Да, для целей хонингованных цилиндровых труб ST52 (DIN 2391) и E355 (EN 10305-2) считаются эквивалентными марками. Требования к химическому составу и механическим свойствам совпадают, и материал может быть сертифицирован по любому из обозначений.
Вопрос: В чем разница между хонингованной и SRB трубой?
Хонингование использует абразивные бруски для исправления геометрии и создания перекрестно-штриховой отделки. SRB (растачивание с последующей раскаткой роликом) — это альтернативный однопроходный метод, который может достичь более низкой шероховатости (Ra ≤ 0.2–0.4 мкм) при более высоких скоростях производства и создает поверхностный слой с наклепом. Оба метода доступны в зависимости от размера отверстия, количества и требований к поверхности.
Вопрос: Можете ли вы поставить с допуском H7?
Да. H8 является стандартным для гильз цилиндров, но H7 может быть изготовлен по запросу для применений, требующих более плотной посадки отверстия.
Вопрос: Какова максимальная длина?
Стандартная поставка составляет 3–9 м. Длины до 12–13 м доступны для заказов с большим диаметром или по специальным проектам.
Вопрос: Предоставляете ли вы сертификаты на материал?
Да. Сертификаты завода-изготовителя EN 10204 3.1 доступны, и инспекция третьей стороной может быть организована перед отгрузкой.
Эл. почта: 15106357001@163.com
Адрес: Китай, провинция Шаньдун, город Ляочэн, зона развития, улица Дунчэн, Восточная дорога Дунчан, Центральный деловой район, «Contemporary International Plaza», корпус 10, офис 0707.


Всего 0 лист,Загрузить 5 снимков, каждый из которых не более 5М, поддерживаются форматы JPG, JPEG, BMP, PNG, GIF