
Tube skivé et brunelé (SRB)
Tube rainé et brun poli (tube SRB)
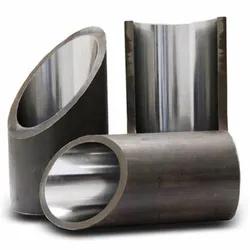
Tube de vérin hydraulique de précision avec alésage miroir et écroui — livré prêt à assembler, aucun alésage requis.
1. Aperçu du produit
Le tube rainé et brun poli (SRB) est un corps de vérin prêt à l'emploi fabriqué à partir d'un tube mère sans soudure étiré à froid ou soudé (DOM). En une seule passe, un outil combiné raine d'abord l'alésage à une dimension quasi finale, puis le brunit à la tolérance exacte H8/H9 avec une surface lisse et écrouie.
Résultat : une géométrie d'alésage plus serrée et plus constante, une surface de frottement plus dure pour une durée de vie des joints prolongée, et des délais plus courts que le rodage classique multipasse.
| Chiffre clé | Valeur |
|---|---|
| Diamètre intérieur fini | 20 à 500 mm (plus grand sur demande) |
| Épaisseur de paroi | 2 à 40 mm (jusqu'à 60 mm sur demande) |
| Longueur | Jusqu'à 12 000 mm (coupe à longueur disponible) |
| Tolérance d'alésage | H8 / H9 |
| Rugosité d'alésage | Ra 0,2 à 0,4 μm (≈ 8 à 16 μin) |
| Matériaux standard | E355 (St52), E235 (St37), 1026 DOM |
2. Fabrication — Le procédé SRB
| Étape | Description |
|---|---|
| 1. Tube mère | Tube sans soudure étiré à froid (EN 10305-1/-4) ou tube soudé étiré sur mandrin (EN 10305-2 / ASTM A513 Type 5), fourni avec surépaisseur d'usinage sur l'alésage |
| 2. Rainage | Les couteaux en carbure usinent le diamètre intérieur à une dimension quasi finale, corrigeant la circularité et éliminant tout défaut de surface |
| 3. Brunissage | Des galets durcis laminent à froid l'alésage à la dimension finale, lissant et comprimant plastiquement la couche superficielle |
| 4. Finition | Nettoyage → contrôle dimensionnel et de rugosité à 100 % → huile antirouille → bouchage des extrémités |
3. Spécifications techniques
3.1 Dimensions et tolérances
| Paramètre | Spécification |
|---|---|
| Diamètre intérieur (fini) | 20 à 500 mm |
| Épaisseur de paroi | 2 à 40 mm (±10 % ou selon accord) |
| Tolérance du diamètre intérieur | H8 (standard) ou H9 — par ex., Ø100 H8 = +0,054 / 0 |
| Rugosité de surface du diamètre intérieur | Ra 0,2 à 0,4 μm |
| Tolérance du diamètre extérieur | Selon la norme du tube mère (généralement ±0,5 à 1,0 % du diamètre extérieur) |
| Rectitude | ≤ 1 mm/m (≤ 0,5 mm/m sur demande) |
| Circularité (diamètre intérieur) | ≤ 50 % de la tolérance du diamètre intérieur |
| Extrémités du tube | Plates, chanfreinées ou évasées |
3.2 Matériaux et propriétés mécaniques
| Nuance | Équivalent | Limite d'élasticité (min) | Résistance à la traction | Allongement (min) |
|---|---|---|---|---|
| E355 (1.0580) | St52 | 355 MPa | 490 à 630 MPa | 22 % |
| E235 (1.0308) | St37 | 235 MPa | 340 à 480 MPa | 25 % |
Également disponible sur demande : SAE 1026 DOM (ASTM A513 Type 5), nuances haute résistance E470 / C45, acier inoxydable (AISI 304 / 316).
3.3 Dimensions courantes (poids approximatif à 7,85 g/cm³)
| Diamètre intérieur (mm) | Diamètre extérieur (mm) | Paroi (mm) | Poids (kg/m) |
|---|---|---|---|
| 40 | 50 | 5,0 | 5,5 |
| 50 | 60 | 5,0 | 6,8 |
| 63 | 75 | 6,0 | 10,2 |
| 80 | 95 | 7,5 | 16,2 |
| 100 | 115 | 7,5 | 19,9 |
| 100 | 120 | 10,0 | 27,1 |
| 125 | 145 | 10,0 | 33,3 |
| 160 | 180 | 10,0 | 41,9 |
| 200 | 224 | 12,0 | 62,7 |
Combinaisons personnalisées diamètre extérieur/diamètre intérieur produites sur commande.
4. Avantages clés
Surface d'alésage écrouie — le brunissage écrouit l'alésage, augmentant généralement la dureté de surface de 10 à 20 % pour une meilleure résistance à l'usure et une durée de vie des joints prolongée
Fini miroir (Ra 0,2 à 0,4 μm) — plus lisse que le rodage typique, réduisant le frottement des joints, l'usure et les rayures
Alésage serré et constant — H8/H9 maintenu sur toute la longueur pour un déplacement fluide du piston
Meilleure performance en fatigue — contraintes résiduelles de compression dans la couche superficielle de l'alésage
Efficacité en une passe — temps de production plus court et meilleur coût unitaire que le rodage multipasse, surtout en volume
Prêt à l'emploi — couper, ébavurer, souder les embouts et assembler ; aucune finition supplémentaire requise
5. SRB vs. rodage conventionnel
| Tube SRB | Tube rodé | |
|---|---|---|
| Procédé | Rainage + brunissage, une seule passe | Rodage abrasif multipasse |
| Fini d'alésage | Ra 0,2 à 0,4 μm (lisse, dense) | Ra 0,4 à 0,8 μm (strié en croisillon) |
| Dureté de surface | Augmentée (écrouie) | Inchangée |
| Vitesse / coût de production | Plus rapide / plus faible | Plus lent / plus élevé |
| Interchangeabilité | Remplacement direct pour la plupart des conceptions de vérins | — |
Les deux procédés produisent des alésages de vérins fonctionnellement interchangeables pour la majorité des applications hydrauliques. Le SRB est le choix le plus efficace en volume ; le motif strié en croisillon du rodage est préféré dans certaines conceptions à faible vitesse et à lubrification limite.
6. Applications
Engins de chantier — pelles hydrauliques, chargeuses sur pneus, grues, foreuses de pieux
Équipements agricoles — tracteurs, moissonneuses, chargeurs frontaux, vérins d'outils
Camions et remorques — bennes basculantes, véhicules de collecte des déchets
Manutention — mâts de chariots élévateurs, élévateurs à ciseaux, niveleuses de quai
Hydraulique industrielle — presses, machines de moulage par injection, machines-outils
Mines, marine, offshore et énergie — vérins lourds et personnalisés
7. Assurance qualité
Contrôle par courants de Foucault à 100 % (EN 10246-3) ; contrôle par ultrasons pour les parois épaisses sur demande
Inspection dimensionnelle avec jauges d'alésage/air, micromètres et rugosimètres
Essais mécaniques : traction, dureté (surface et corps)
Essai de pression hydraulique optionnel
Certification selon EN 10204 3.1 avec traçabilité complète des matériaux
8. Emballage et livraison
Huile antirouille sur le diamètre intérieur et extérieur ; bouchons en plastique aux extrémités
Faisceaux avec sangles nylon/acier, enveloppés dans un film plastique ou des sacs tissés ; caisses en bois ou en acier pour le fret maritime
Marquages d'expédition, étiquettes et codes-barres personnalisés disponibles
Quantité minimale de commande : généralement 1 à 2 tonnes par dimension (commandes d'essai bienvenues)
Délai de livraison : généralement 15 à 25 jours
9. FAQ
Q : Le tube SRB est-il interchangeable avec le tube rodé ?R : Oui. Les deux procédés produisent des alésages H8/H9 adaptés aux corps de vérins hydrauliques, et la plupart des clients passent de l'un à l'autre sans aucune modification de conception. Vérifiez uniquement si votre conception exige spécifiquement un motif strié en croisillon de rodage.
Q : Pouvez-vous fournir des tubes coupés à longueur ?R : Oui. La coupe à longueur avec extrémités chanfreinées est standard ; un usinage supplémentaire selon votre plan est disponible sur demande.
Q : Quels certificats sont fournis ?R : Certificats d'essai en usine EN 10204 3.1 couvrant la composition chimique, les propriétés mécaniques et l'inspection dimensionnelle.