
Tube alésé ST52
Le tube alésé ST52 est un tube en acier sans soudure de précision étiré à froid dont l'alésage intérieur a été fini par rodage afin d'atteindre des tolérances dimensionnelles serrées et une surface exceptionnellement lisse et à faible friction. La désignation ST52 fait référence à un acier au manganèse à faible teneur en carbone avec une limite d'élasticité minimale de 355 MPa (520 MPa dans certaines conditions de finition à froid), et c'est le grade de matériau le plus spécifié pour les fûts de vérins hydrauliques selon l'ancienne norme DIN 2391 et son équivalent européen actuel, EN 10305-2 (grade E355 / 1.0580).
L'alésage rodé permet au tube de servir directement de fût de vérin dans les systèmes hydrauliques et pneumatiques, éliminant le besoin d'alésage ou d'alésage secondaire avant l'assemblage. Le résultat est un composant prêt à usiner avec une texture de surface uniforme et hachurée en croix qui favorise la rétention d'huile, l'étanchéité stable du piston et une transmission de pression constante sur de longues périodes de service.
Matériau et normes
| Article | Spécification |
|---|---|
| Grade du matériau | ST52 / ST52.3 / E355 / 1.0580 |
| Norme | DIN 2391, EN 10305-2, EN 10305-1 |
| Condition de livraison | BK+S (étiré à froid, soulagé en contraintes), +N (normalisé) |
| Procédé de fabrication | Sans soudure étiré à froid → relaxation des contraintes → rodage / SRB |
ST52 est la désignation allemande ; E355 est la désignation EN pour la même famille d'acier au manganèse à faible teneur en carbone. Les deux sont interchangeables pour la plupart des applications de vérins hydrauliques, et des certificats de matériau peuvent être délivrés selon EN 10204 3.1 sur demande.
Composition chimique (typique, % en poids)
| Élément | C | Mn | Si | P (max) | S (max) |
|---|---|---|---|---|---|
| ST52 / E355 | ≤ 0,22 | ≤ 1,60 | ≤ 0,55 | 0,025 | 0,025 |
La faible teneur en carbone et la plage contrôlée de manganèse confèrent au ST52 une combinaison équilibrée de résistance, de soudabilité et d'usinabilité, tandis que les niveaux restreints de phosphore et de soufre soutiennent une réponse de rodage cohérente et une intégrité de surface.
Propriétés mécaniques
| Propriété | Valeur typique |
|---|---|
| Limite d'élasticité (Rₑ, min.) | 355 MPa (grade de base) ; 470–520 MPa réalisable en condition étiré à froid + soulagé en contraintes |
| Résistance à la traction (Rₘ) | 490–640 MPa |
| Allongement (A, min.) | ≥ 15–22 % selon la condition et la direction |
| Dureté | Environ 180–220 HB (varie avec l'épaisseur de paroi et la condition de livraison) |
L'étirage à froid et la relaxation des contraintes élèvent la limite d'élasticité bien au-dessus du niveau de base de 355 MPa, ce qui explique pourquoi le tube rodé ST52 est couramment utilisé dans les vérins fonctionnant à de hautes pressions de travail.
Spécifications dimensionnelles et de surface clés
| Paramètre | Plage standard | Capacité de précision |
|---|---|---|
| Diamètre intérieur (ID) | 40 – 500 mm | jusqu'à 1 000 mm sur demande |
| Diamètre extérieur (OD) | 50 – 600 mm | — |
| Épaisseur de paroi | 3 – 50 mm | jusqu'à 80 mm spécial |
| Tolérance ID | H8 / H9 | H7 disponible |
| Rugosité de surface ID (Ra) | Ra ≤ 0,4 – 0,8 µm (rodé) | Ra ≤ 0,2 – 0,4 µm (SRB / rodé de précision) |
| Rectitude | ≤ 1 mm/m | ≤ 0,3 mm/m disponible |
| Longueur standard | 3 – 9 m | jusqu'à 12–13 m sur demande |
| Extrémités du tube | Coupe carrée, sans bavure, bouchons en plastique | Chanfreiné / fileté sur demande |
H8 est la tolérance d'alésage par défaut pour les fûts de vérins selon ISO 286-2 ; H7 et H9 sont disponibles lorsque la conception du vérin nécessite un ajustement plus serré ou plus ouvert. Le motif hachuré en croix du rodage est délibérément conservé plutôt que complètement poli, car les fines rainures aident à maintenir un film d'huile entre le joint du piston et la paroi de l'alésage.
Avantages essentiels
Alésage prêt à assembler. Le rodage amène l'ID directement à la tolérance H8/H9 et à Ra 0,4 µm ou mieux, de sorte que le tube peut aller directement à l'assemblage du vérin sans opération d'alésage séparée.
Intégrité sans soudure. Produit à partir d'une billette pleine et étiré à froid sans soudure, le tube offre une résistance circonférentielle uniforme et évite les discontinuités de ligne de soudure qui peuvent agir comme des chemins de fuite ou des sites d'initiation de fatigue dans les vérins soumis à des cycles de pression.
Faible friction, étanchéité stable. La topographie de surface contrôlée réduit la friction et l'usure des joints de piston, aidant à maintenir une réponse de vérin reproductible et prolongeant la durée de vie des joints dans les applications à cycles élevés.
Consistance du matériau. ST52/E355 est un acier au manganèse à faible teneur en carbone bien caractérisé avec une réponse prévisible au rodage, au soudage et à l'usinage, ce qui en fait un choix à faible risque pour la production OEM et les fûts de remplacement MRO.
Dimensions flexibles et condition de livraison. ID de 40 mm à 500 mm en standard, longueurs jusqu'à 12–13 m, avec conditions de livraison BK+S ou +N et coupe personnalisée selon plan.
Applications typiques
Le tube rodé ST52 est spécifié principalement là où un alésage lisse et dimensionnellement stable est requis pour un joint coulissant ou un piston :
Fûts de vérins hydrauliques — machines de construction (excavatrices, chargeuses, grues, bulldozers), presses hydrauliques, machines de moulage par injection
Vérins pneumatiques — automatisation générale et manutention
Vérins télescopiques et servo-vérins — où la rondeur et la rectitude de l'alésage affectent directement le guidage de la tige et la performance des joints
Équipement agricole — circuits d'outils de tracteurs, moissonneuses, pulvérisateurs
Manutention — vérins de mât et d'inclinaison de chariots élévateurs, plates-formes de travail aériennes
Ingénierie générale — bagues, tubes de guidage et composants de transfert de fluide nécessitant un alésage de précision
Fabrication et contrôle qualité
Le processus de production est contrôlé à chaque étape, de la bande/billette pleine au tube rodé fini :
Étirage à froid — tube sans soudure réduit à un OD et ID quasi finaux.
Relaxation des contraintes — condition BK+S appliquée pour stabiliser les dimensions et soulager les contraintes d'étirage.
Rodage — les pierres abrasives enlèvent une couche contrôlée de l'ID, corrigeant la rondeur, la rectitude et la dimension tout en générant la finition hachurée en croix.
Inspection — ID/OD mesurés avec des jauges d'alésage et des micromètres ; rugosité de surface vérifiée avec un profilomètre ; rectitude vérifiée sur des plaques de surface ou un équipement laser.
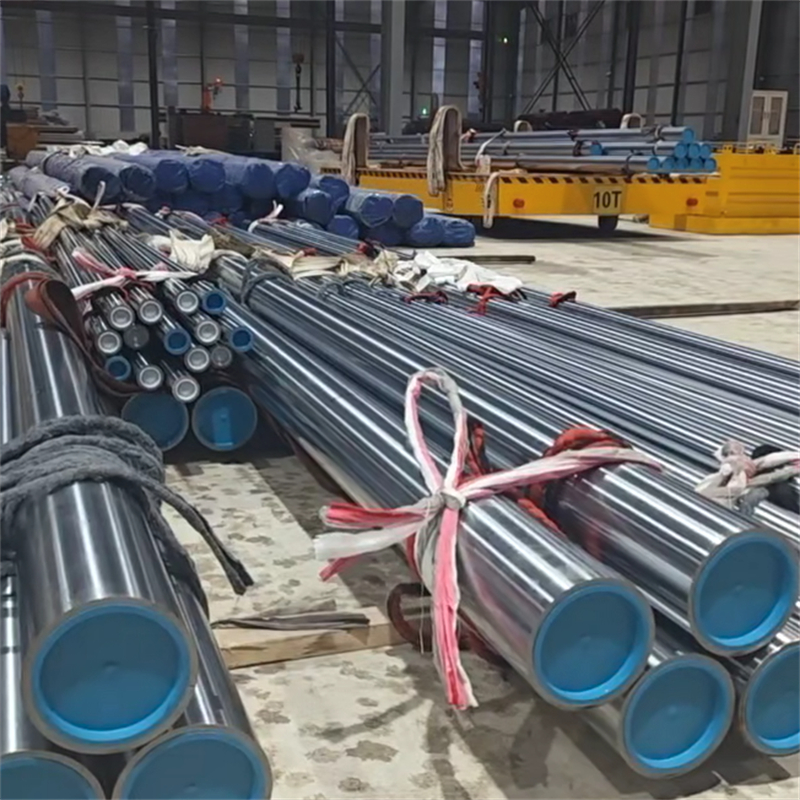
Protection — huile antirouille appliquée à l'intérieur et à l'extérieur, extrémités bouchées, fagotées avec des bandes d'acier.
Les rapports d'inspection typiques couvrent la composition chimique, les propriétés de traction, la tolérance ID, l'épaisseur de paroi, la rectitude et la rugosité de surface. Une inspection par tierce partie (SGS, BV ou équivalent) peut être organisée.
Emballage et livraison
Emballage : huile antirouille sur ID et OD, bouchons en plastique aux deux extrémités, fagots avec bandes d'acier, enveloppe tressée ou caisses en bois pour l'exportation.
Tolérance de longueur : +2 mm pour les longueurs ≤ 500 mm ; +3 mm pour 500–2 000 mm ; +5 mm pour 2 000–5 000 mm ; +10 mm pour > 5 000 mm.
Délai de livraison : généralement 20–30 jours après confirmation de commande, selon la taille et la quantité.
FAQ
Q : ST52 est-il identique à E355 ?
Oui, pour les tubes rodés de vérins, ST52 (DIN 2391) et E355 (EN 10305-2) sont traités comme des grades équivalents. Les exigences de composition chimique et de propriétés mécaniques se chevauchent, et le matériau peut être certifié selon l'une ou l'autre désignation.
Q : Quelle est la différence entre un tube rodé et un tube SRB ?
Le rodage utilise des pierres abrasives pour corriger la géométrie et générer la finition hachurée en croix. Le SRB (skivé et brunissage par galets) est une alternative en un seul passage qui peut atteindre une rugosité plus faible (Ra ≤ 0,2–0,4 µm) à des vitesses de production plus élevées et introduit une couche de surface écrouie. Les deux sont disponibles selon la taille de l'alésage, la quantité et l'exigence de surface.
Q : Pouvez-vous fournir la tolérance H7 ?
Oui. H8 est standard pour les fûts de vérins, mais H7 peut être produit sur demande pour les applications nécessitant un ajustement d'alésage plus serré.
Q : Quelle est la longueur maximale ?
La fourniture standard est de 3–9 m. Des longueurs jusqu'à 12–13 m sont disponibles pour les commandes de grands diamètres ou de projets spéciaux.
Q : Fournissez-vous des certificats de matériau ?
Oui. Des certificats d'usine EN 10204 3.1 sont disponibles, et une inspection par tierce partie peut être organisée avant l'expédition.